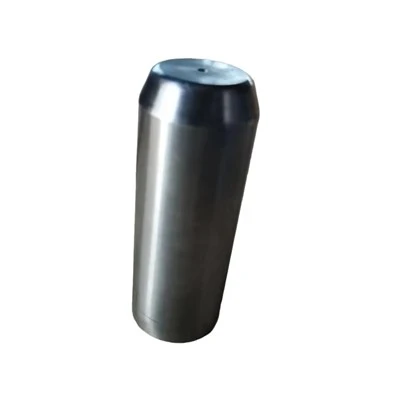
精密研削クラッチインプットシャフトは、クラッチ関連のトランスミッションアセンブリの入力側に使用されます。コンポーネントを目的のシステムに取り付けることができるように、その接地面とギア関連の寸法は指定された取り付け要件を満たしている必要があります。
このシャフトは 20CrMnTi 鋼から製造され、浸炭と焼入れを使用して HRC 58 ~ 62 を達成します。 DIN グレード 7 は、対応するギア機能を含む設計に対する指定されたギア精度要件です。
仕様表
| 製品名 | 精密研削クラッチインプットシャフト |
| 直径 | Φ25~Φ80mm |
| 長さ | 150~500mm |
| 材料 | 20クロムチタン |
| 熱処理 | 浸炭焼入れ |
| 硬度 | HRC 58–62 |
| 歯車精度 | DIN グレード 7 |

主な利点
- 地表面の焦点:承認された図面で特定された表面に研削を適用できます。
-
指定歯車精度:DIN グレード 7 では、規定の歯車精度要件が定義されています。
-
制御された硬度:指定された硬度範囲は HRC 58 ~ 62 です。
-
定義された注文スケジュール:標準生産とカスタマイズ生産では、個別のリードタイム見積もりが必要になります。
アプリケーション
- クラッチインプットアセンブリ
-
機械式ギアボックス入力システム
-
駆動伝達装置
-
互換性のあるクラッチ設計用の交換用入力シャフト
OEM/ODMのカスタマイズ
お客様の図面や技術仕様に基づいて製作いたします。研削が必要な表面、重要な寸法、歯車の特徴、およびはめあい公差を特定してください。標準生産には通常 30 ~ 50 日かかりますが、カスタマイズされた生産には通常 45 ~ 60 日かかります。
品質管理
検査は承認された図面と合意された技術要件に基づいて行われます。該当する場合は、指定された硬度と DIN グレード 7 の歯車精度が含まれます。製造および検査中の曖昧さを避けるために、接地面と重要な取り付け寸法を明確に特定する必要があります。
よくある質問
人気ラベル: 精密研磨クラッチ入力シャフト、中国精密研磨クラッチ入力シャフトメーカー、サプライヤー、工場, ギアボックスシャフトアセンブリ, 高耐久性PTO接続シャフト, 高強度右ハーフドライブシャフト, 減速機用トランスミッションシャフト, トランスミッションシャフト交換部品, スプライン付きトランスミッションシャフト